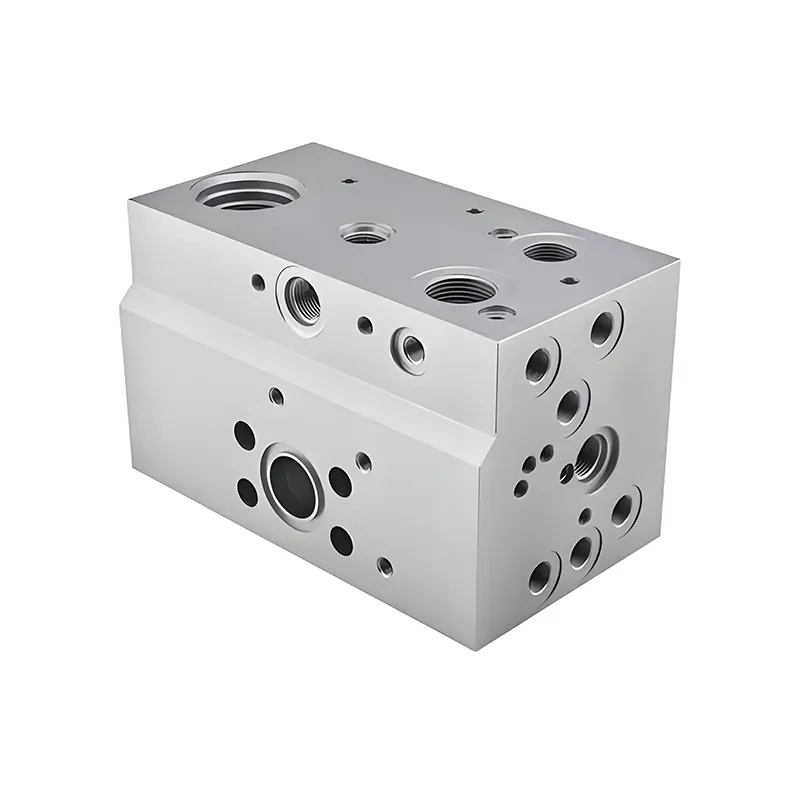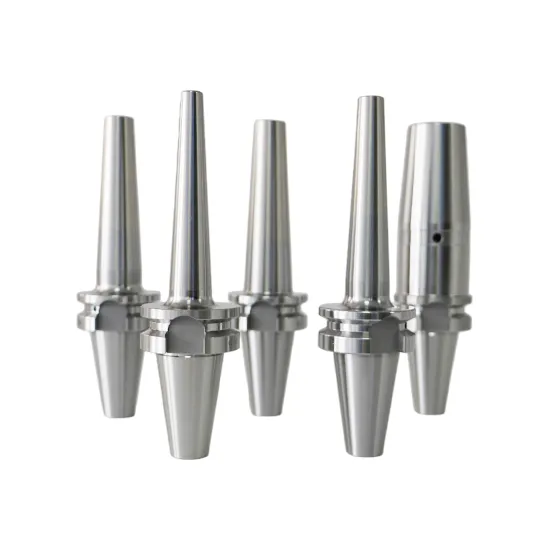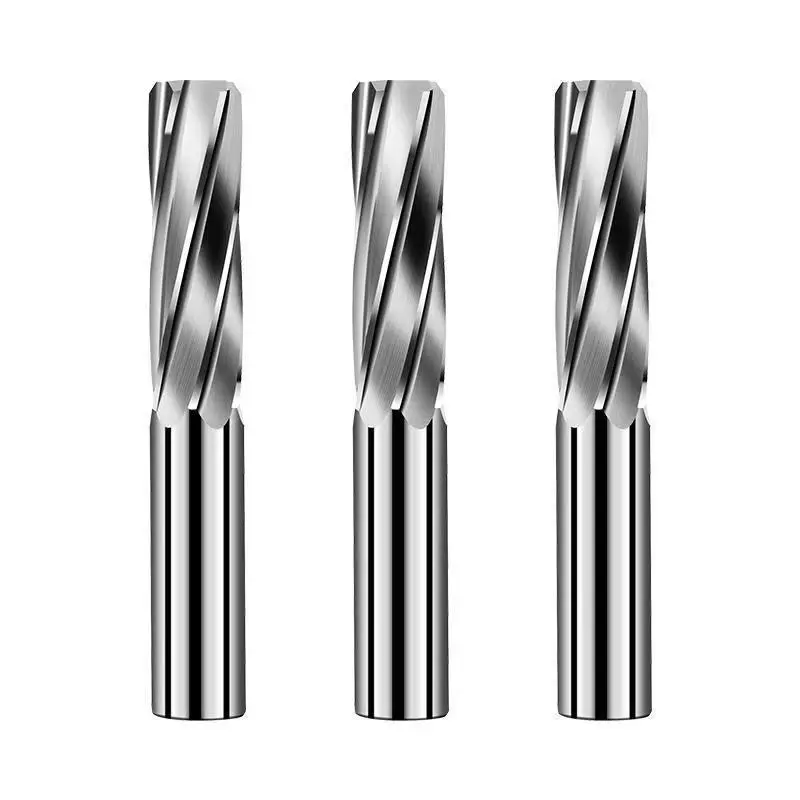
High-Precision CNC Blades for Metal Cutting Machines
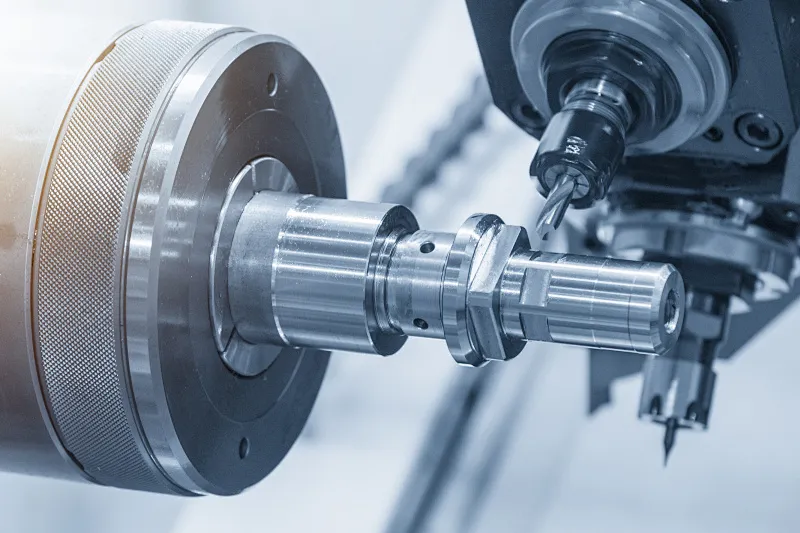
I datorstyrd bearbetning (CNC) är skärverktyget den verkliga kärnkomponenten. WDF:sCNC-bladär designade för precisionsbearbetningsprocesser som fräsning, svarvning och gravering, som kräver extremt vassa skäreggar. Kvaliteten, hastigheten och ytfinishen på den färdiga delen beror helt på prestandan hos det använda skäret. Moderna fabriker ställer höga krav på skär: de måste tåla höga temperaturer, hålla en skarp skärkant och producera vackra ytor. Därför, för bearbetningsanläggningar som vill slutföra bearbetningen snabbt och effektivt, är det avgörande att välja rätt produkt.
Vad är detta skärverktyg gjort av? Har den en beläggning?
Materialet i ett CNC-blad och om det är belagt påverkar direkt dess hårdhet, seghet och hållbarhet.
Hårdmetall är för närvarande det primära materialet för bearbetning; det är extremt svårt, speciellt vid höga temperaturer.
Snabbstål är ett material med en lång historia; den är relativt seg och kan malas upprepade gånger. Den är lämplig för mindre krävande bearbetningsuppgifter eller när hårdmetallen är för skör.
Skärverktyg för keramisk metall är en hybrid av keramik och metall, som kombinerar hårdheten hos keramik med hårdmetallens seghet, vilket gör dem idealiska för precisionsbearbetning.
Diamantskärande verktyg har obestridlig hårdhet och används främst för att skära mjuka metaller som aluminium och koppar, eller material som kräver speciell slipning, som kolfiber.
CNC-blad kan också beläggas med ett material; några vanliga val inkluderar:
TiN-beläggning: Detta är en guldgul beläggning med ett brett användningsområde, vilket gör bladet hårdare och slätare.
TiCN-beläggning: Den är mer slitstark än TiN-beläggning och är mer lämplig för material som kräver speciell slipning.
AlTiN-beläggning: Denna beläggning uppvisar utmärkt motståndskraft mot högtemperaturoxidation, vilket gör den idealisk för höghastighets torrkapning.
DLC-beläggning: Ger en slät, blank yta, bäst lämpad för skärning av mjuka metaller som aluminium och koppar, eller klibbiga material som plast.
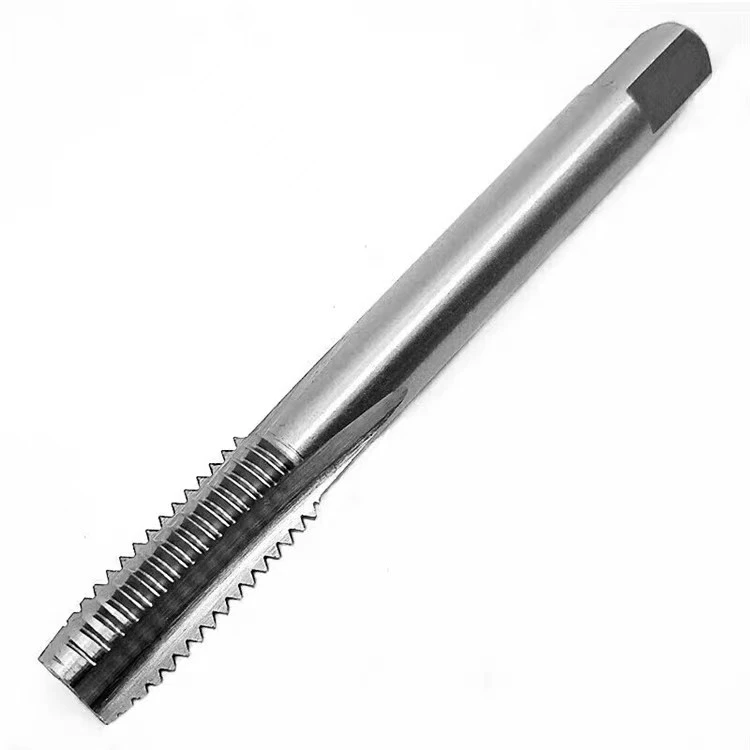

- View as

PCD-insatser
WDF är en professionell Kina-leverantör som specialiserat sig på PCD-insatser. Med många års erfarenhet i den superhårda verktygsindustrin har vi satt ett branschriktmärke genom avancerad forskning och en exakt förståelse av kundernas behov. Som en pålitlig tillverkare och leverantör på fabriksnivå har WDF blivit en pålitlig partner för företag över hela världen, som levererar högkvalitativa, exakta och hållbara skärlösningar.
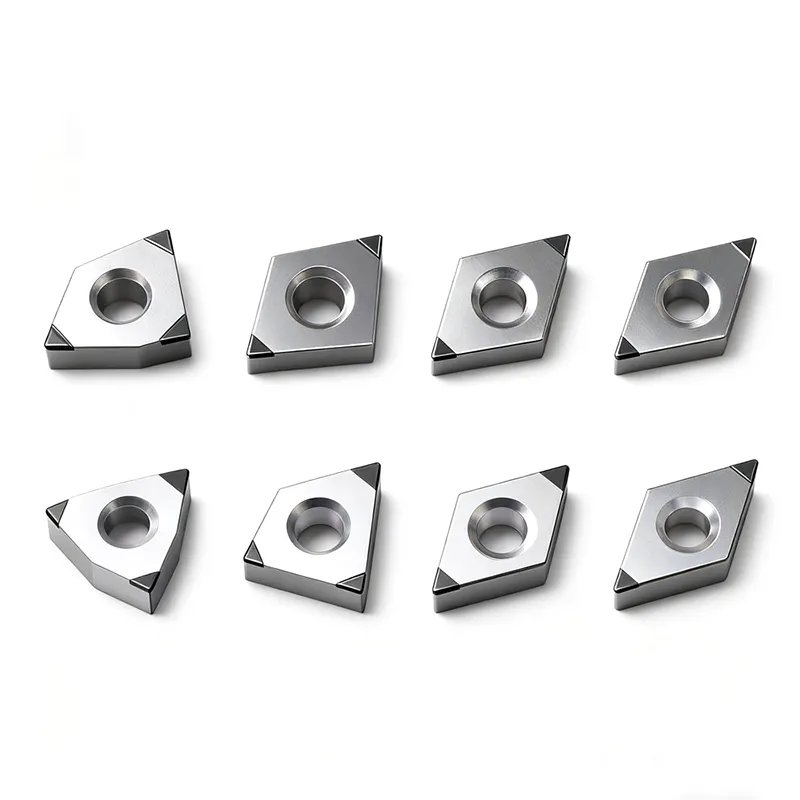
CBN-insatser
WDF är en professionell Kina-tillverkare som specialiserat sig på CBN-insatser, som tillhandahåller expertis inom FoU, produktion och försäljning. Med stark teknisk kapacitet och kvalitetskontroll på fabriksnivå levererar vi högpresterande, exakta och pålitliga skärlösningar. Som en pålitlig leverantör inom den superhårda verktygsindustrin har WDF fått ett utmärkt rykte över hela världen för kvalitet och service.
Som en pålitlig CNC-blad tillverkare och leverantör i Kina har vi vår egen fabrik. Om du vill köpa högkvalitativa CNC-produkter, vänligen kontakta oss.