Precision Reaming Tools for CNC Hole Finishing
Inom bearbetnings- och metallbearbetningsindustrin är precision av största vikt. Att uppnå exakta håldimensioner, jämna ytfinish och förlängd verktygslivslängd beror till stor del på specialiserade skärverktyg.Brotschverktygspelar en avgörande roll, eftersom de kan bearbeta hål med extremt små toleranser, vilket gör dem särskilt lämpliga för hålbehandling. Till skillnad från borrning är brotschning en precisionsbearbetningsprocess som ytterligare förfinar förborrade eller borrade hål för att uppnå exakta diametrar och en mycket jämn ytfinish. WDF, som en professionell skärverktygstillverkare i Kina, har lång erfarenhet och våra produkter är nationellt certifierade; du kan köpa med tillförsikt!
Hur mycket material ska Reaming Tools ta bort?
Mängden material som blir kvar under brotschningen är avgörande. För bra resultat, lämna 0,1 mm till 0,4 mm materialtillägg i diametern. När brotschverktyget fungerar kan gapet mellan det och hålväggen inte vara för smalt. I så fall är det faktiskt inte att "bita", utan snarare gnugga och slipa, vilket resulterar i att själva brotschen blir extremt vass, och hålväggen blir grov och ojämn. Omvänt, om gapet är för stort måste brotschverktygen utöva överdriven kraft, och om skärtrycket är för högt kan det gå sönder och hålet blir krokigt och ojämnt. Därför beror den lämpliga gapstorleken på materialet som skärs och storleken på hålet
Vilken är den optimala brotschningshastigheten och matningshastigheten?
För att uppnå en bra ytfinish för hål är brotschningshastigheten i allmänhet 1/2 till 2/3 av borrhastigheten för samma material. Till exempel, vid bearbetning av lågkolhaltigt stål är en vanlig hastighet 10-20 SFM. Matningshastigheten måste vara positiv och kontinuerlig, typiskt 2 till 3 gånger högre än matningshastigheten för en borrkrona av samma storlek. En högre matningshastighet hjälper Reaming Tools att "dra" sig själv genom arbetsstycket, vilket resulterar i en bättre ytfinish. Ett hackmatning rekommenderas inte eftersom det lätt orsakar skrammel och försämrar hålets ytfinish. Se alltid verktygstillverkarens specifikationer för att få de mest exakta uppgifterna.
- View as

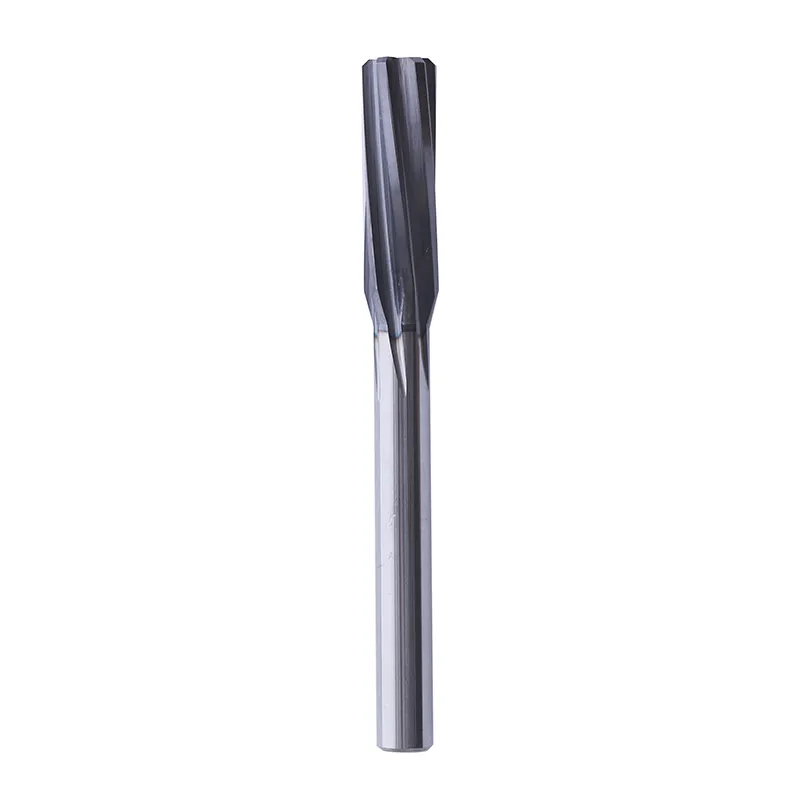
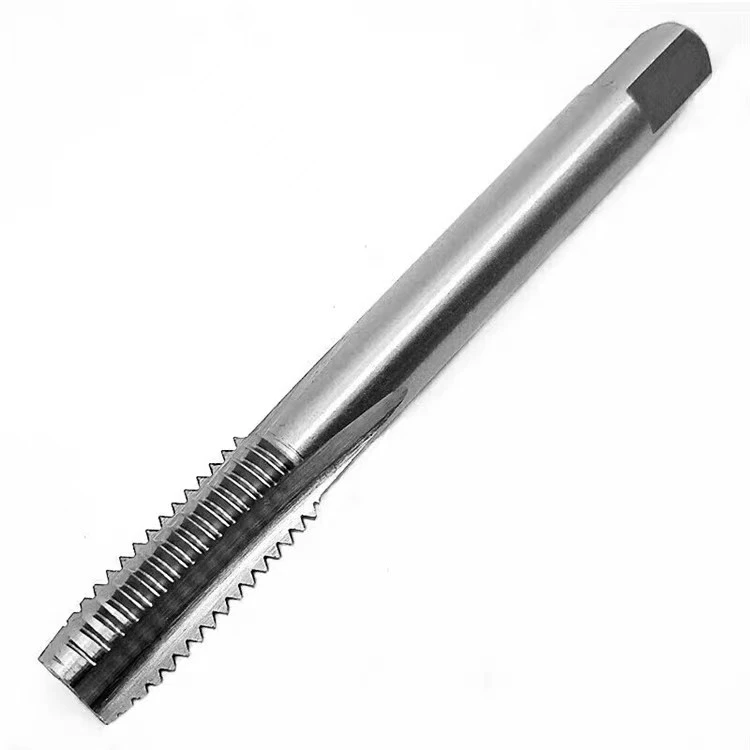
Spiralflöjtbrottare
Spiral Flute Reamers från WDF tillverkas av en högteknologisk tillverkare i Kina som specialiserat sig på FoU, produktion och försäljning. Med över ett decenniums erfarenhet av precisionsverktyg gör våra kapaciteter på fabriksnivå att vi kan leverera skräddarsydda lösningar som möjliggör snabbare och mer exakt håltagning. WDF litar på av kunder inom fordons-, flyg- och precisionsmaskinindustrin och är en pålitlig leverantör av högkvalitativa, effektiva bearbetningsverktyg.

Rak flöjtbrottare
Straight Flute Reamers från WDF tillverkas av en ledande Kina-tillverkare som specialiserat sig på CNC-verktyg. Med många års erfarenhet säkerställer våra kapaciteter på fabriksnivå och våra professionella team innovativ teknik och överlägsen kvalitet. Som en pålitlig leverantör förbättrar WDF kontinuerligt verktygsprecision och prestanda, levererar högkvalitativa lösningar och utmärkt service för att möta olika kundbehov.
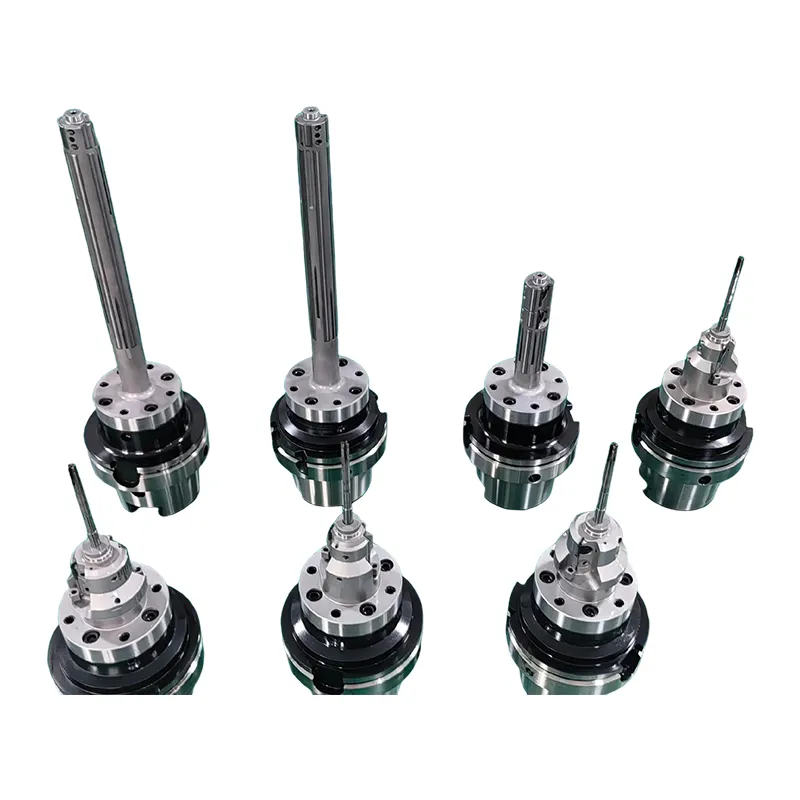
PCD svärdbrottsch
En ledande Kina tillverkare och leverantör, Wangdefus PCD svärd brotsch kombinerar en ultrahård polykristallin diamant skäregg med ett precisions diamant svärd, vilket uppnår IT5-IT6 toleranser och en spegelliknande ytfinish på Ra0,1-0,4μm. Speciellt utformad för bearbetning av långa överhängande hål med stor diameter i icke-järnmetaller och kompositmaterial, erbjuder den konsekvent noggrannhet, gradfria ytor och hög genomströmningseffektivitet.
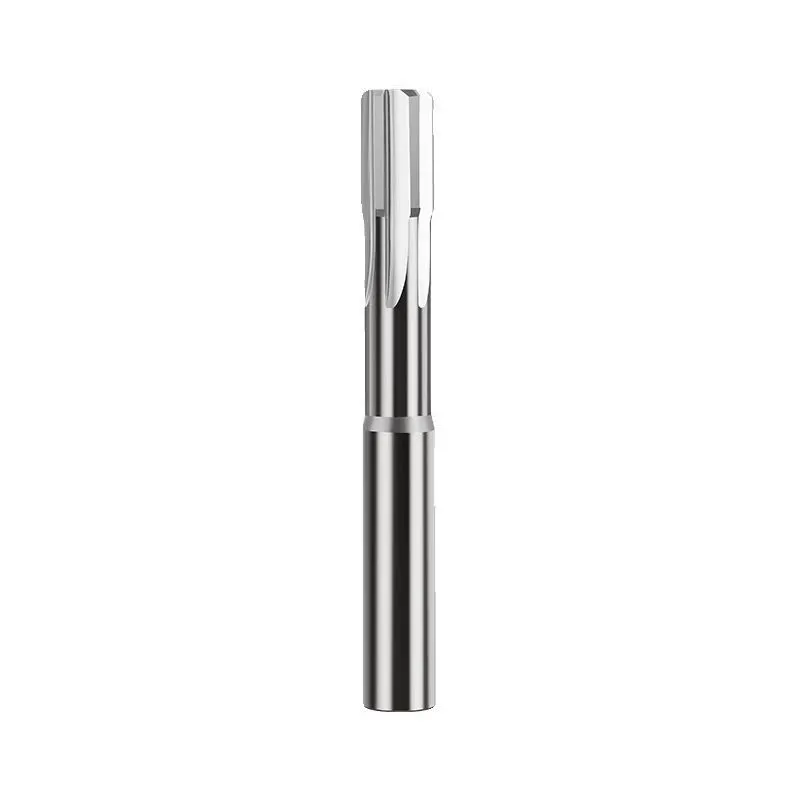
Högpresterande metallkeramiska brotschar
Högpresterande metallkeramiska brotschar från Wangdefu kombinerar keramisk slitstyrka med metallseghet för precision efterbehandling av hål. Som en pålitlig tillverkare och leverantör i Kina med produktion på fabriksnivå uppnår dessa brotschar IT6–IT7-tolerans och Ra0,2–0,6μm ytfinish på kolstål, rostfritt stål, formstål, titan med mera. Wangdefu är idealiskt för bil-, rymd- och formtillverkning och möjliggör "brottsning istället för slipning", vilket sparar tid samtidigt som högsta kvalitetsstandard säkerställs.
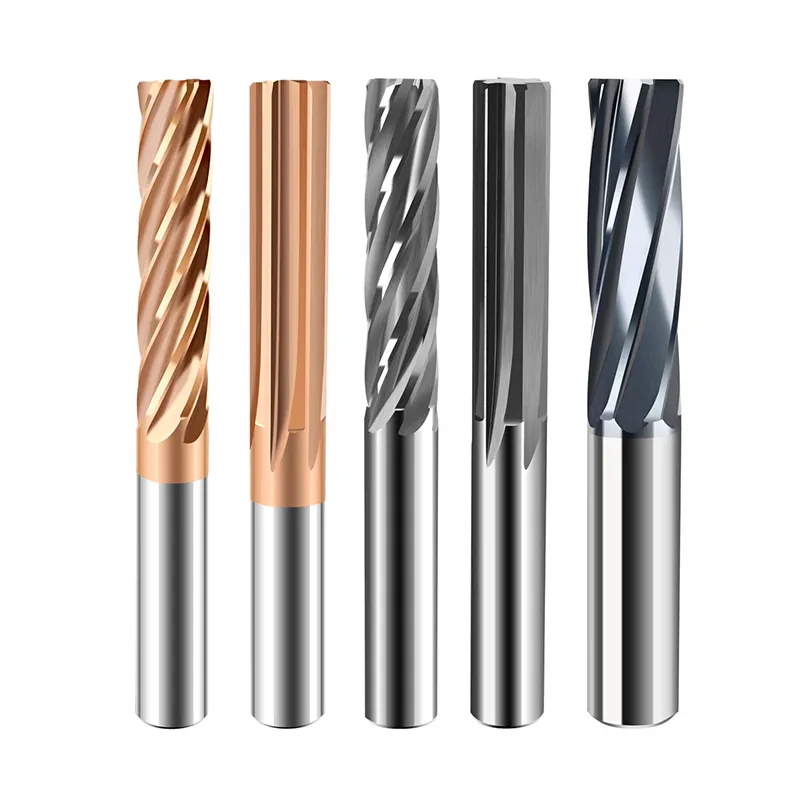
Högpresterande brotschar i hårdmetall
Carbide högpresterande brotschar från Wangdefu ger exakt hålbearbetning för fordons-, flyg- och högteknologiska industrier. Som en pålitlig tillverkare och fabrik i Kina med full produktionskapacitet, levererar vi hållbara, exakta och smidigt skärande brotschar. Pålitlig leverantör av ingenjörer och tillverkare, Wangdefu säkerställer konsekventa toleranser, förbättrad effektivitet och minskade produktionsrisker för olika material inklusive kolstål, rostfritt stål, aluminium och titanlegeringar.
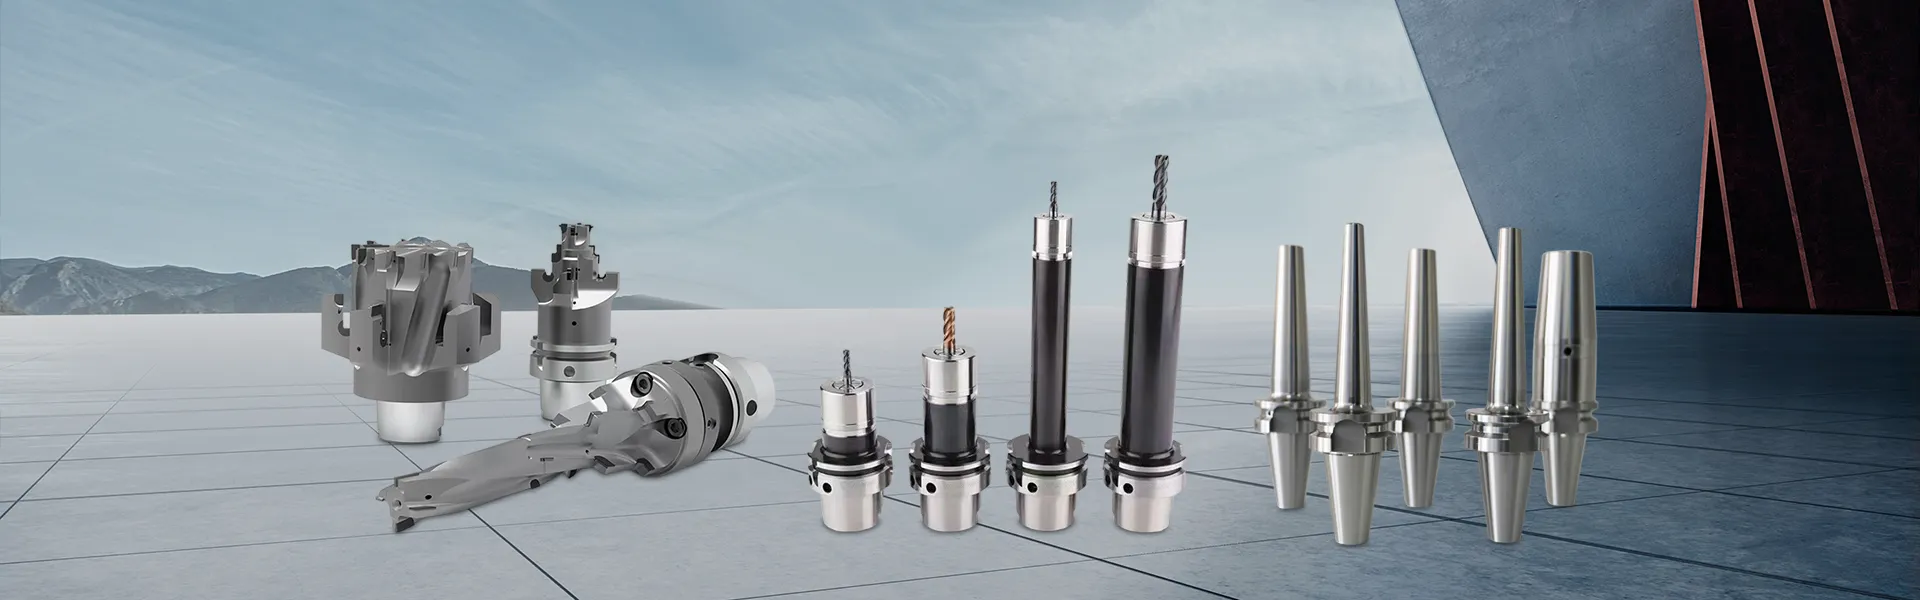
Som en pålitlig Brotschverktyg tillverkare och leverantör i Kina har vi vår egen fabrik. Om du vill köpa högkvalitativa CNC-produkter, vänligen kontakta oss.