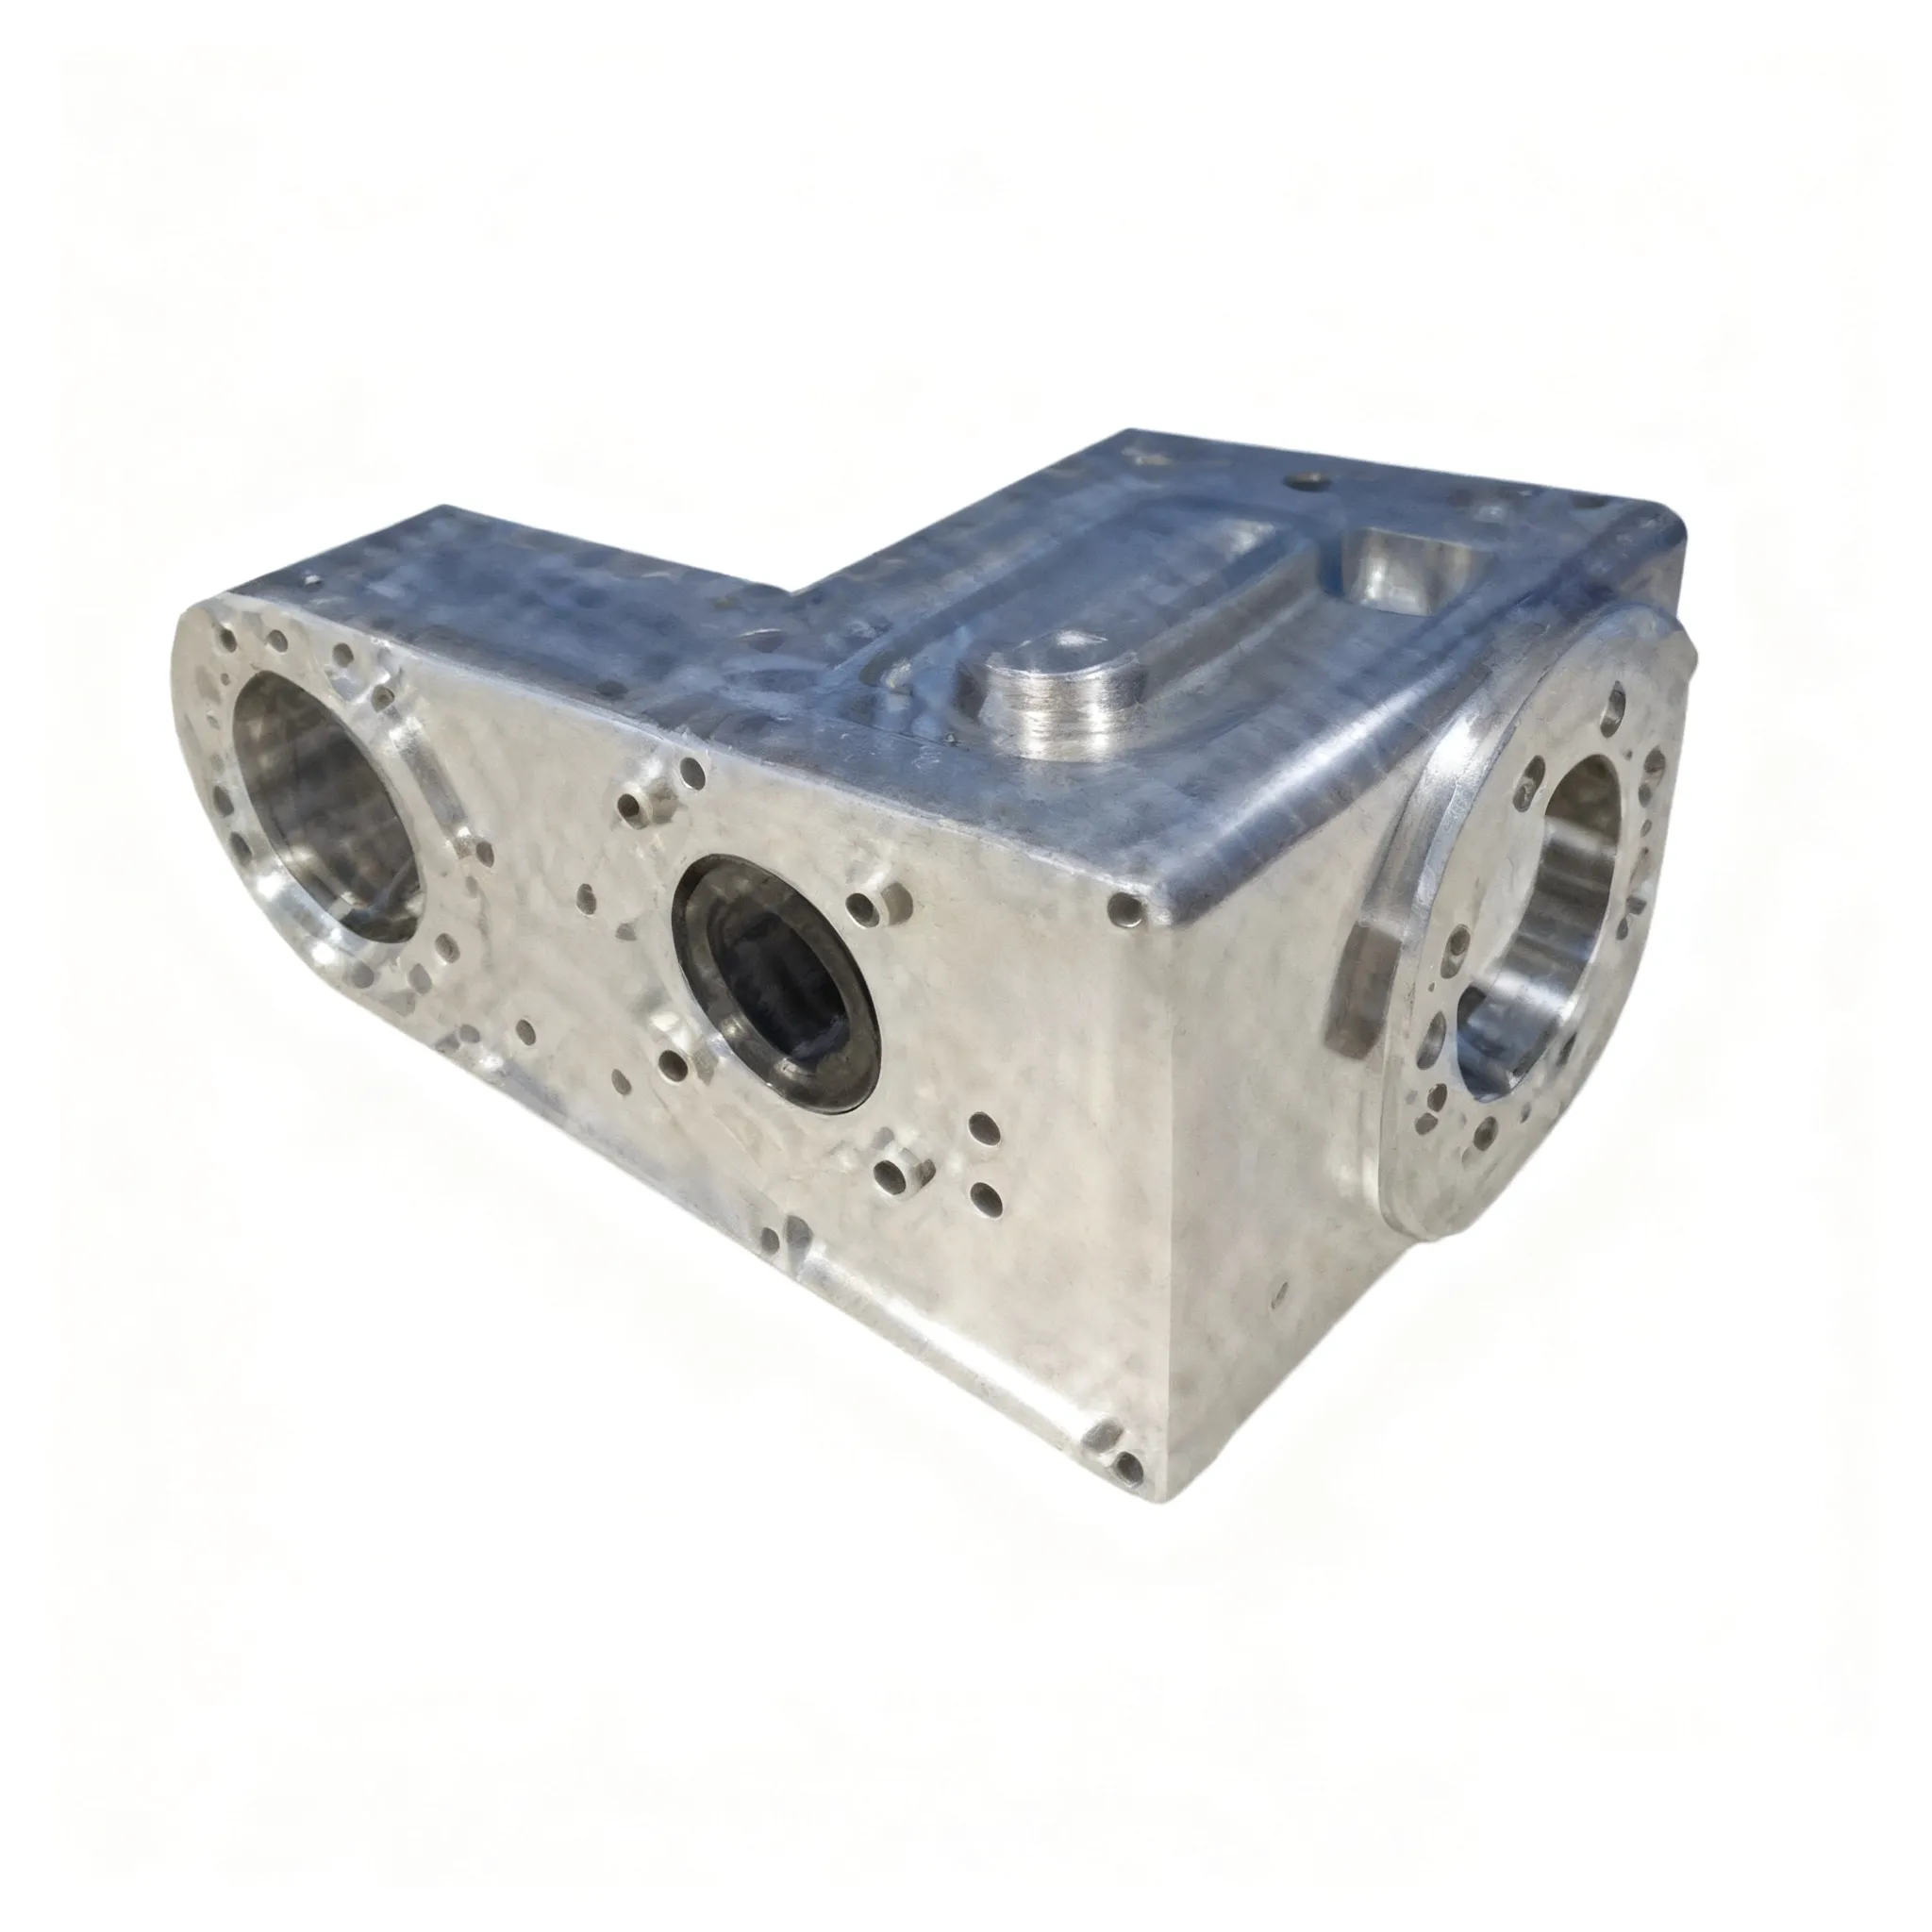
Ventilgrenrörär kärnkomponenter i hydrauliska och pneumatiska vätskekontrollsystem. Genom att integrera flera ventilkomponenter och passager uppnår de centraliserad kontroll av vätsketryck, flöde och riktning, vilket förenklar systemstrukturen och förbättrar driftsstabiliteten. Följande är en detaljerad introduktion från flera perspektiv:
1. Kärnkomponenter och klassificeringar
Grundläggande struktur
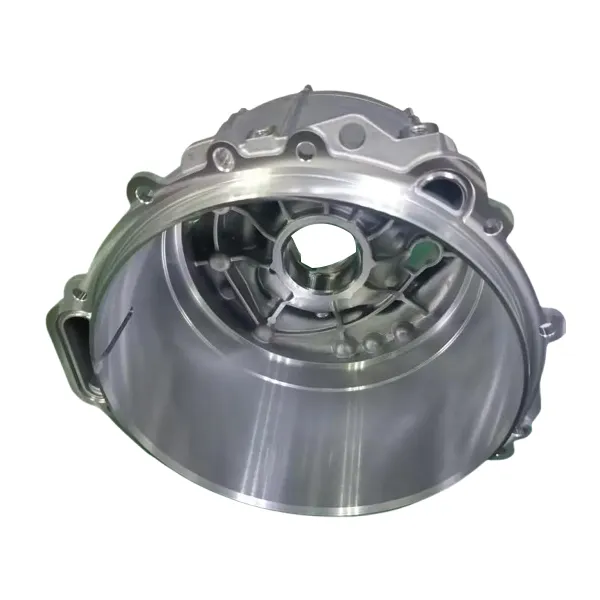
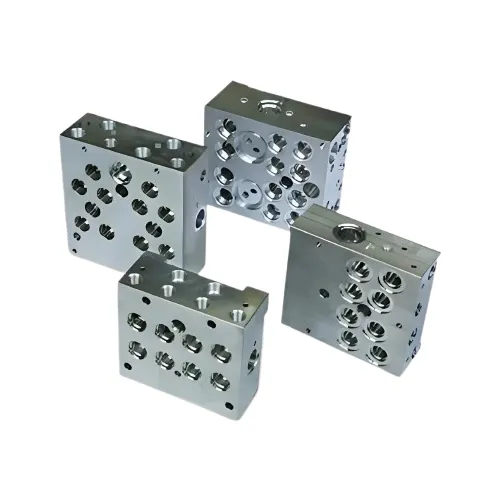
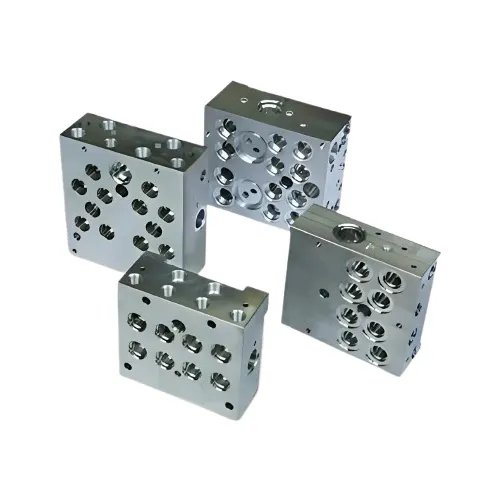
Ventilfördelare: Fungerar som bas, den är vanligtvis gjord av gjutjärn, aluminiumlegering eller smidd stål. Den har komplexa interna hydrauliska kanaler och är vanligtvis rektangulär till formen, med en maximal sidolängd som vanligtvis inte överstiger 600 mm.
Kontrollelement: Dessa inkluderar ventiler av platttyp, patronventiler och modulära ventiler, fästa vid ventilgrenröret med skruvar och ansvarar för kärnkontrollfunktionerna.
Anslutande komponenter: Dessa inkluderar beslag, flänsar och tätningar, anslutning av externa rörledningar till interna komponenter för att säkerställa tätning.
Extra tillbehör: Dessa inkluderar processportpluggar, lyftskruvar, inspektionsportar och namnskyltar, vilket säkerställer enkel installation, underhåll och inspektion.
Huvudklassificeringar
Genom funktionell integration: De kategoriseras som enkanalsventilgrenrör(enkelfunktion, minskande marknadsandel årligen), flerkanaliga ventilgrenrör (integrerat med flerkanalsstyrning, står för 42 %) och integrerade ventilgrenrör (mycket integrerade, står för 35 %). Efter vätsketyp: Hydrauliska ventilblock (dominerar marknaden, står för 72,6%) och pneumatiska ventilblock (svarar för 21,4%, med snabb tillväxt).
II. Arbetsprincip
Ta ett hydrauliskt ventilblock som exempel. Dess kärna är att ansluta flera hydrauliska ventilkomponenter i serie eller parallellt via interna precisionsoljekretsar. Efter att ha tagit emot externa signaler (som elektriska eller mekaniska signaler), reglerar styrkomponenterna oljekretsen på/av, oljeflöde och tryck. Till exempel, i ett elektrohydrauliskt servosystem jämförs kommandosignalen med positionsåterkopplingssignalen för att generera en felsignal. Denna signal driver servoventilen och omvandlar den elektriska signalen till hydrauliskt oljeflöde, vilket i sin tur flyttar cylindern, vilket i slutändan uppnår exakt styrning av ställdon (som turbinskovlar och robotarmar).
III. Bearbetning
Förbehandling: Avspänningsbehandling (såsom åldring) utförs på ämnet för att förhindra efterbearbetningsdeformation och säkerställa att materialet är fritt från defekter såsom mellanskikt och nålhål.
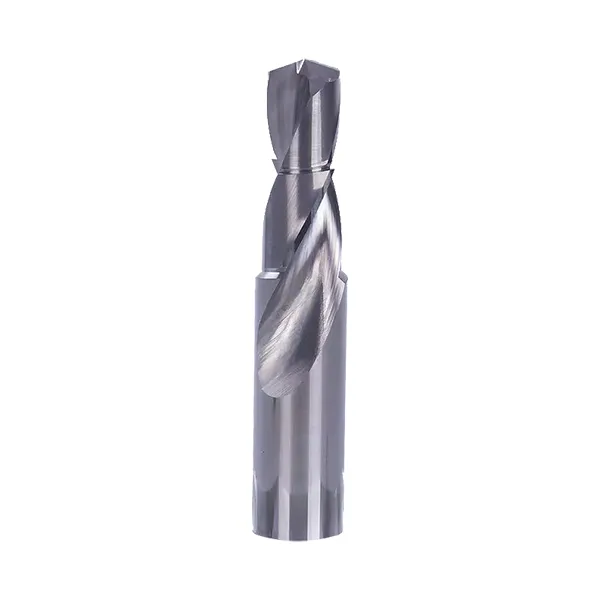
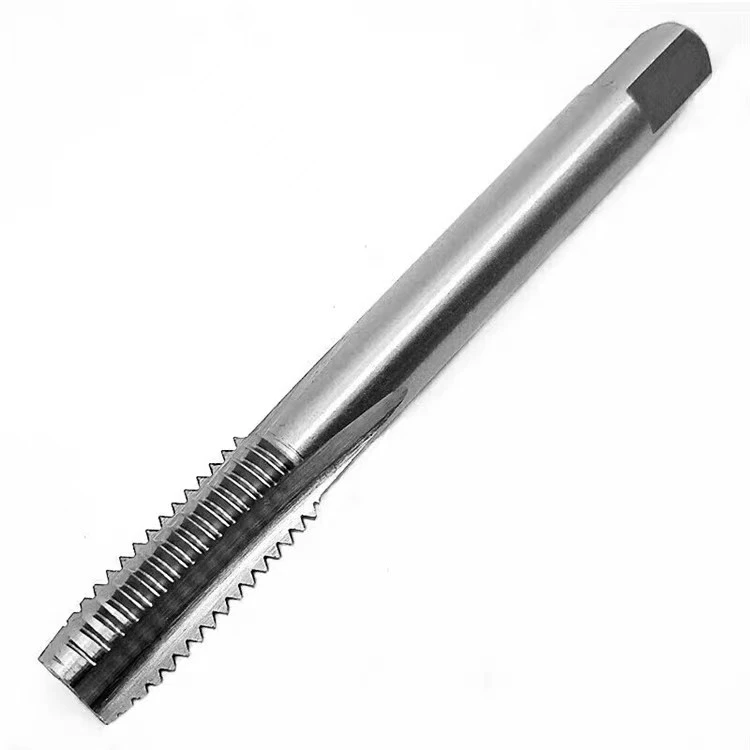
Bearbetning: Grovbearbetning utförs med fräsning och hyvling, vilket ger möjlighet till finslipning. Därefter utförs precisionsbearbetning som CNC-borrning och borrning för att säkerställa noggrannheten hos oljekretskanalerna och ytjämnhet (särskilt på monteringsytorna för att förhindra läckage). Gradning och rengöring: Ta noggrant bort grader från kanalerna (för att undvika att repa tätningar eller täppa till oljeledningarna), och rengör med en högtryckstvätt som rostskyddsmedel och fotogen för att säkerställa att inga järnspån eller skräp finns kvar.
Montering och driftsättning: Bekräfta hålpositioner och anslutningar enligt det schematiska diagrammet och applicera anaerobt lim för att täta skarvarna (härdar i 24 timmar). Under driftsättning, spola oljeledningarna i 10-20 minuter, byt magnetventilen för att säkerställa en fri oljebana och utför sedan tryck- och prestandatester.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy