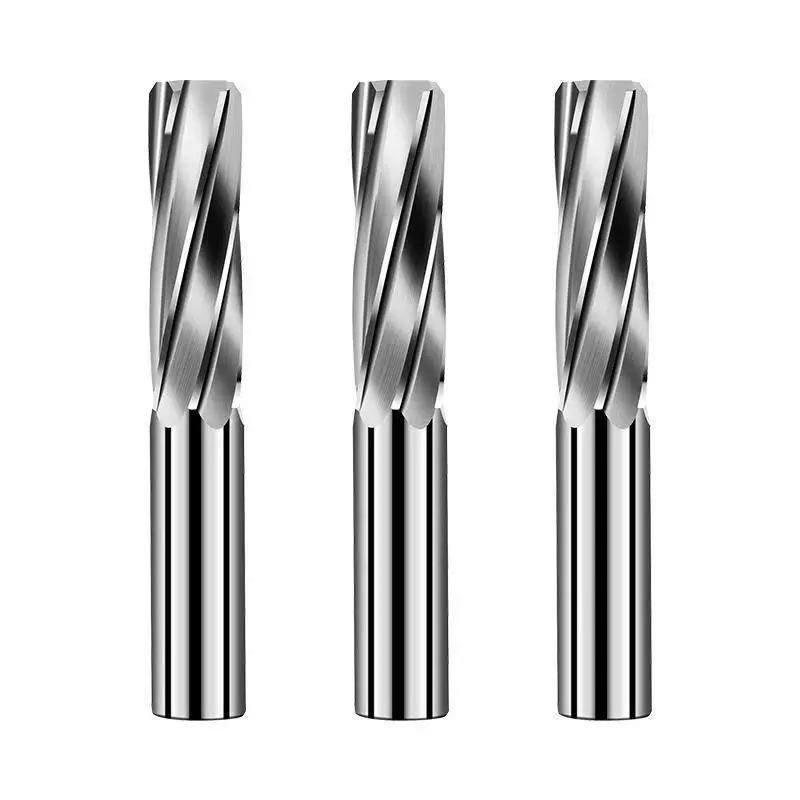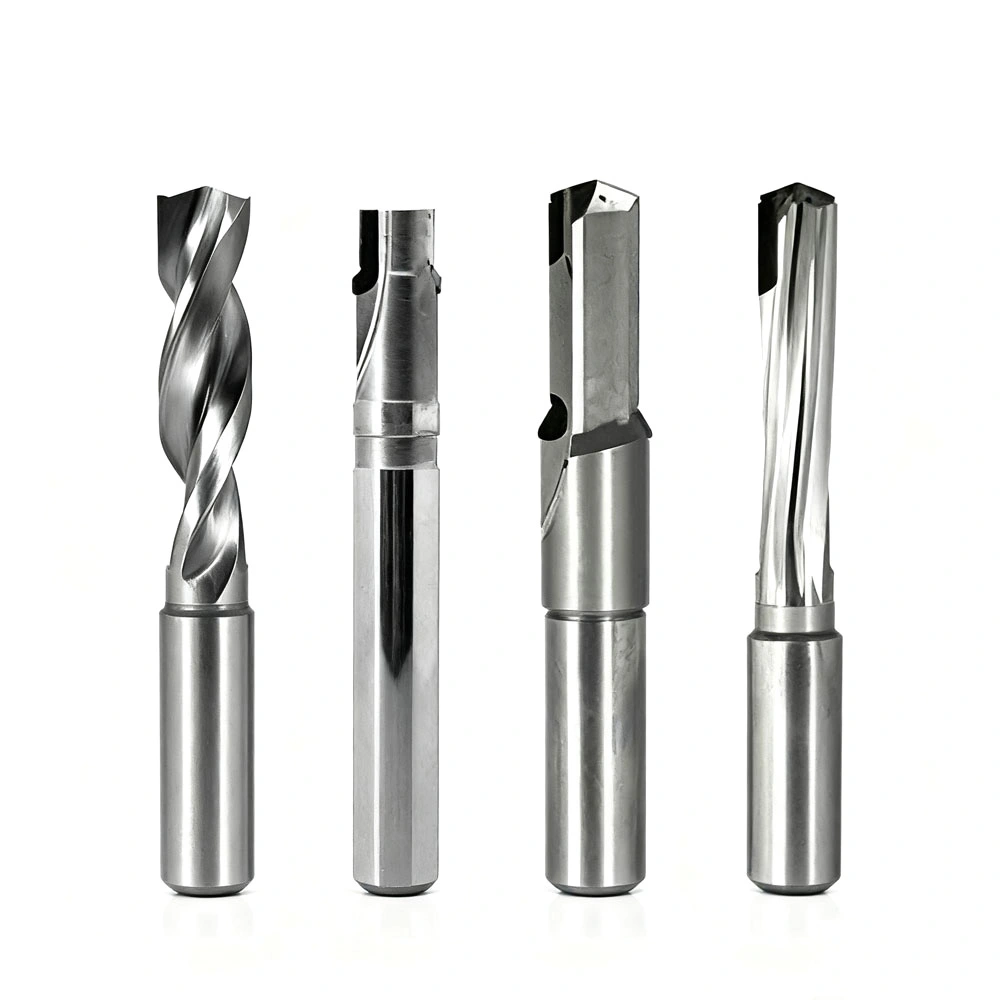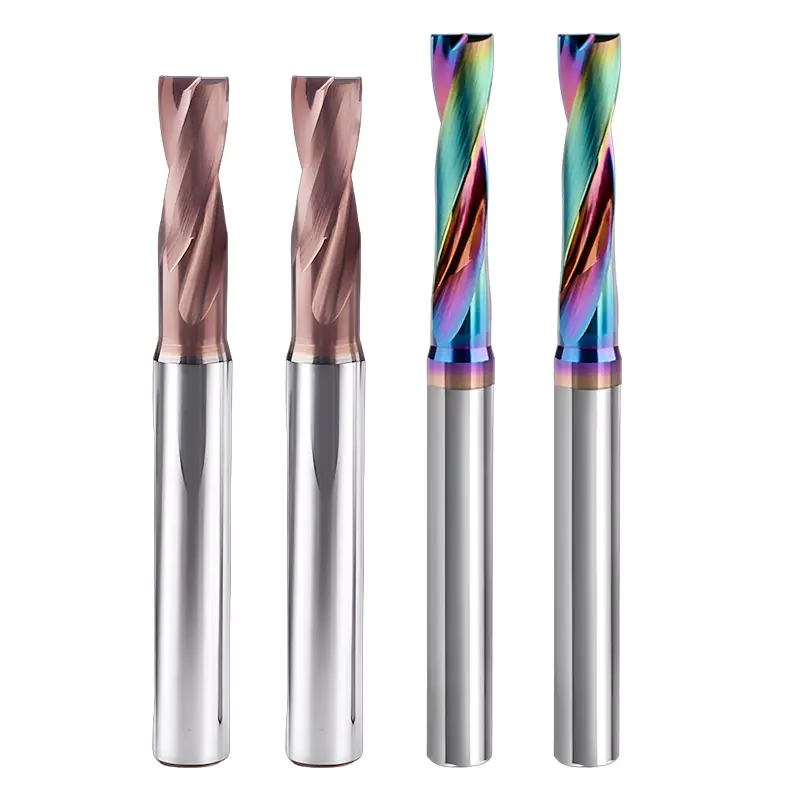


Platt hårdmetallborr
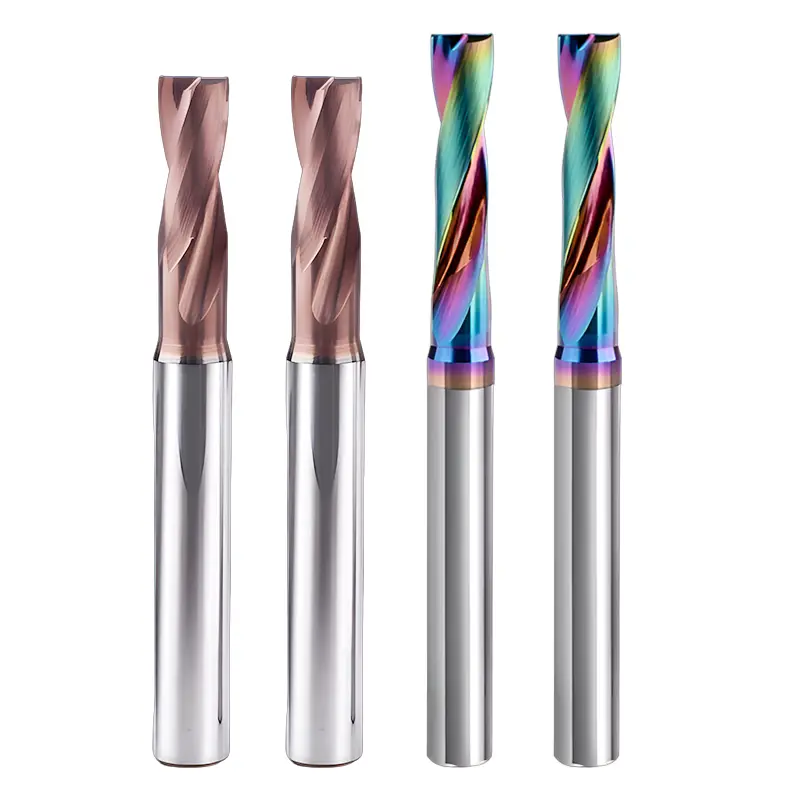
Wangdefu, en professionell kinesisk tillverkare och leverantör, har fokuserat på högprecisions CNC-verktyg och bearbetning av delar i mer än tio år. Vår hårdmetallborrmaskin utmärker sig inom bil-, robot-, flyg- och formtillverkning.
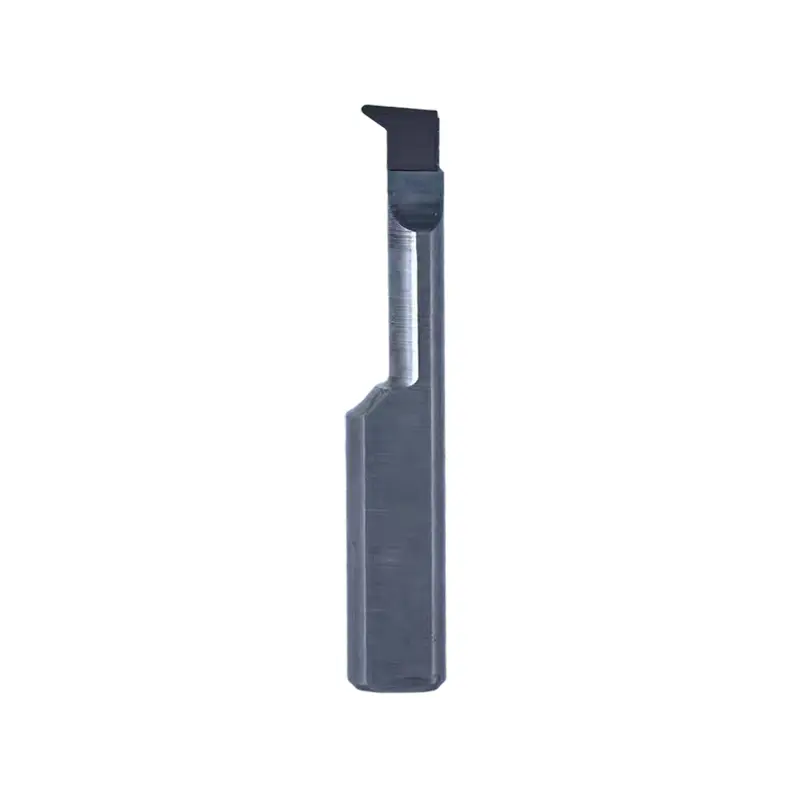
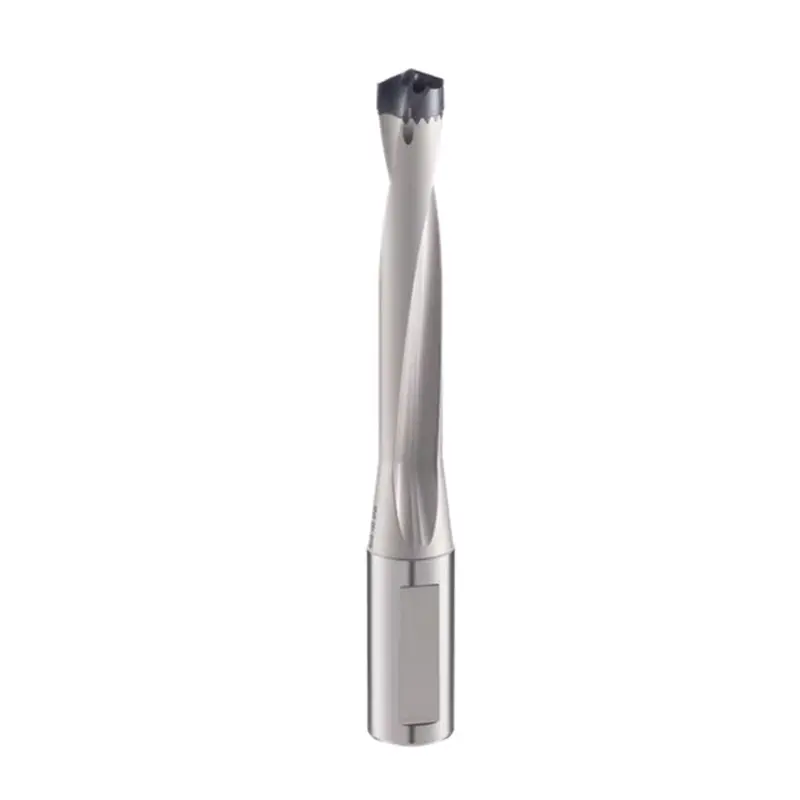
Vad är Carbide Flathead Drill?
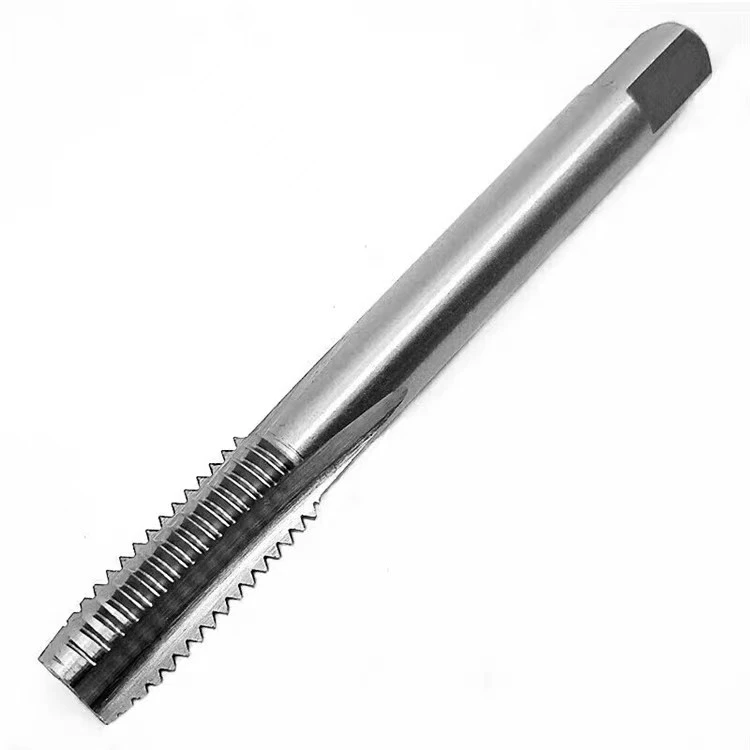
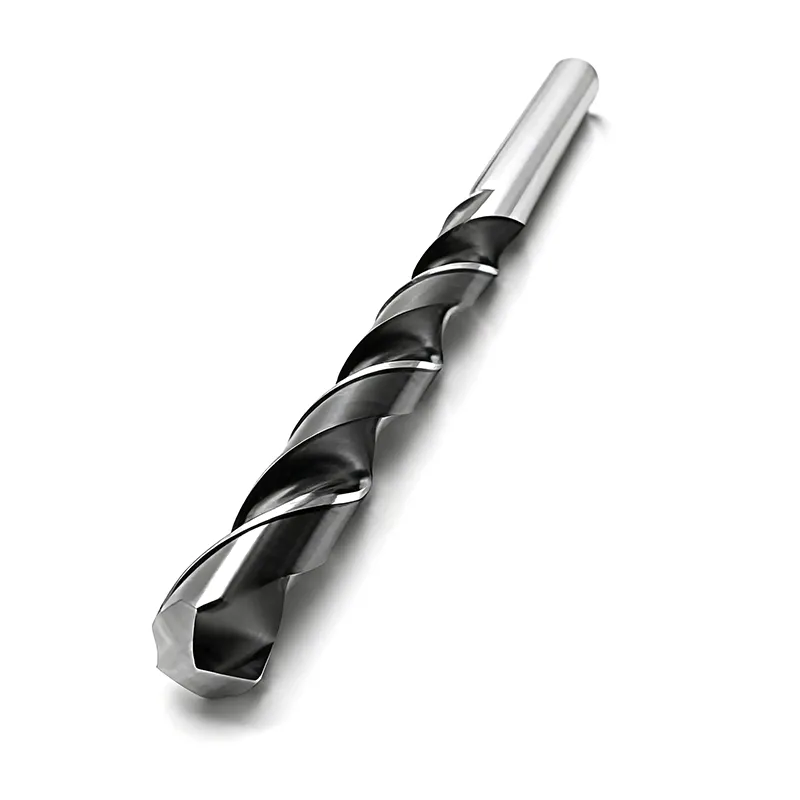
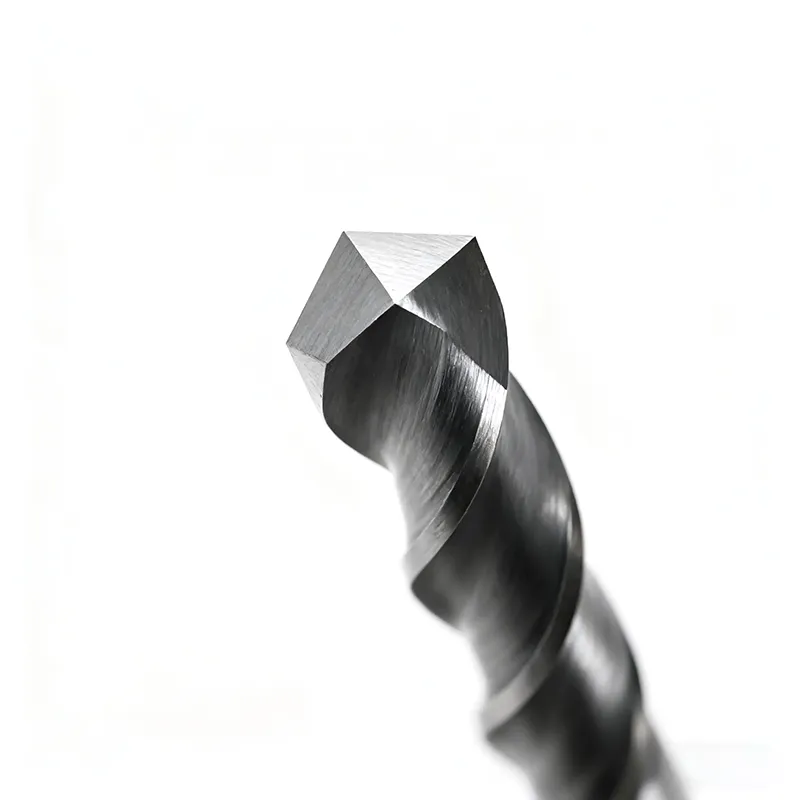
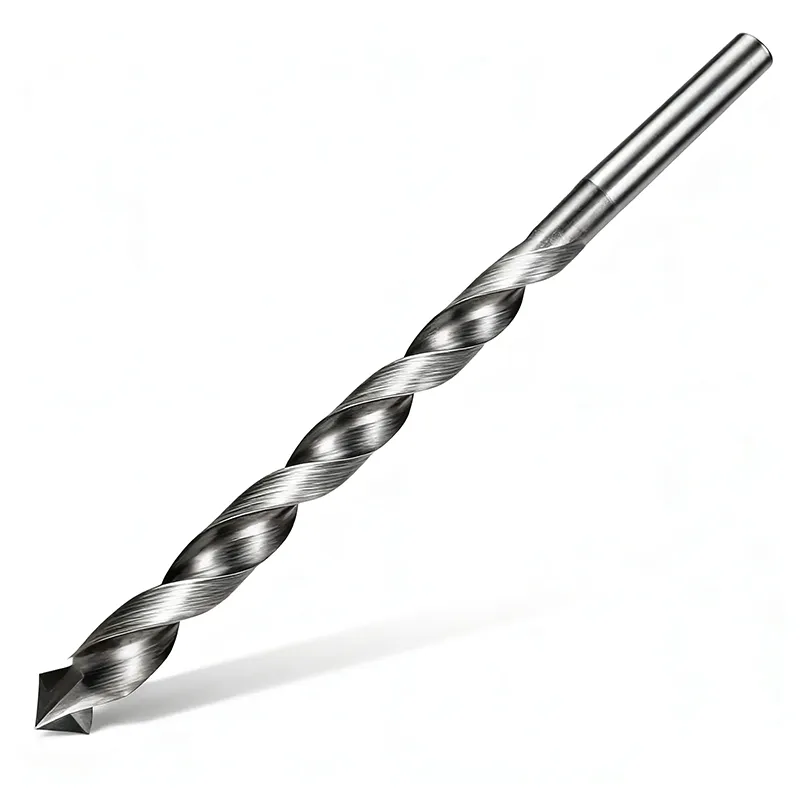
Quality Carbide Flathead Drill är en platt borr gjord av superhård legering designad för högprecisions hålbearbetning. Hårt och slitstarkt verktygshuvud, kan effektivt bearbeta metall, plast och kompositmaterial, lämpligt för bearbetning av komplexa delar.
Huvudfunktioner:
Högprecisionsborrning: säkerställ stabil öppning, fel ≤0,01 mm
Stark slitstyrka: Hårdmetallverktygets livslängd är lång, vilket minskar täta utbyteskostnader
Multimaterialapplikation: metall, plast, kompositmaterial kan bearbetas
Effektiv bearbetning: förbättra bearbetningseffektiviteten med mer än 30 %
Återanvändbar: garanterar konsistens över tid
Vilka är fördelarna med denna produkt?
Verktygsbit med ultrahög hårdhet: Hållbar hårdmetallborr med platthuvud använder importerad hårdmetalllegering, och verktygets slitstyrka är mycket högre än för vanliga stålverktyg.
Noggrannhetsgaranti: bländarfel kan kontrolleras inom 0,01 mm, 1:1 reproduktionsritningar.
Förbättra bearbetningseffektiviteten: specialverktygshuvuddesign och spånborttagningsstruktur, minska skärmotståndet, förbättra bearbetningshastigheten.
Allmänt tillämplig: stödja metall, plast, kompositmaterial borrning, fräsning och en mängd olika bearbetningskrav.
Global kundförtroende: framgångsrik service Volvo, NIO och andra välkända globala bilmärken.
Certifiering och kvalitetssäkring
ISO9001 kvalitetsledningssystem certifiering
Tysk certifiering av TUV-produktionssystem
Ett antal bruksmodeller och uppfinningspatent
Strikt internt kvalitetsinspektionscenter för att säkerställa att varje produkt är stabil och pålitlig
Vilka är fördelarna med våra produkter jämfört med våra kollegor?
Högre noggrannhet: bländarfel ≤0,01 mm, jämfört med branschens allmänna ±0,03 mm
Skärhuvudets nötningsbeständighet: Hårdmetallskärhuvudet har längre livslängd
Snabbt svar: svara på förfrågan inom 2 timmar, prototypleverans inom 24 timmar
One-stop service: från verktygsanpassning till massproduktion för att tillhandahålla kompletta lösningar
Kärnproduktspecifikationer
Vår serie hårdmetallborrmaskiner är designade för precision, effektivitet och mångsidighet över ett brett utbud av material och applikationer. Nedan är de grundläggande tekniska specifikationerna för din referens:
|
Parametertyp |
Tillgängliga alternativ |
|
Verktygstyp |
Plattborr för allmänt bruk, Långhalstyp (för långt överhäng), Typ av intern kylvätska, Miniatyrverktyg för automatiserade maskiner |
|
Verktygskroppsmaterial |
Submikronkarbid |
|
Beläggningstyp |
EgiAs-beläggning, TiAlN-beläggning, TiCN-beläggning, obestruken |
|
Håldiameter |
φ0,2–φ30mm (standard), större diametrar kan anpassas |
|
Djup-diameterförhållande (L/D) |
2D (allmänt), 3D (standard), 5D (djupa hål specialiserade) |
|
Skafttyp |
Rak skaft, morsekona, BT/HSK-gränssnitt |
|
Kylningsmetod |
Extern kylvätska, Intern kylvätska (högtrycksoljehål) |
|
Bearbetningsnoggrannhet |
Håltolerans IT8–IT10, bottenplanhet <0,01mm, ytjämnhet Ra1,6–3,2μm |
|
Lämpliga material |
Kolstål, Legerat stål, Formstål, Rostfritt stål, Gjutjärn, Segjärn, Aluminiumlegeringar, Förhärdat stål (HRC40–55), Plastformstål, etc. |
Typiska applikationer
Biltillverkning:
För försänkt bearbetning av transmissionshusbultar (M10-M27) presterar vår φ20mm internkylda hårdmetallborrmaskin exceptionellt bra. Skärhastighet på 150 m/min, matningshastighet på 0,1 mm/varv, ett enda verktyg kan bearbeta mer än 3500 hål med platt botten utan grader, ingen efterföljande slipprocess, förbättrar produktionseffektiviteten avsevärt.
Lagerindustri:
För 1020 stållager försänkt bearbetning (1,5 - 4 tum djup) kan detta verktyg ersätta traditionell stegborrning eller hackning utan att förborra pilothål. Bearbetningseffektiviteten ökade med 50 %, verktygslivslängden mer än 200 hål, försänkt yta hög.
Formtillverkning:
För sned bulthålsbearbetning i SKD11 formstål (dragvinkel 0°-25°), säkerställer vår styva verktygskropp och precisionscentreringsdesign exakt hålpositionering. Ett enda verktyg kan slutföra borrning och försänkning på en gång, vilket minskar bearbetningscykeln med 40 %.
Precisionsinstrument:
För monteringshål i aluminium (φ3-φ8mm) minskar den obelagda designen vidhäftningen och uppnår en bottenplanhet på 0,008 mm och en ytråhet på Ra 1,6 μm. Detta säkerställer utmärkt planhet och uppfyller kraven på precisionsmontering.
Rekommenderade skärparametrar
|
Material |
Skärhastighet (Vc) |
Mata (f) |
Axialt djup (Ap) |
|
45# Kolstål |
80–150 m/min |
0,10–0,20 mm/varv |
5–25 mm |
|
304 rostfritt stål |
30–70 m/min |
0,03–0,08 mm/varv |
3–15 mm |
|
Grått gjutjärn |
70–120 m/min |
0,09–0,15 mm/varv |
8–30 mm |
|
6061 aluminiumlegering |
165–300 m/min |
0,14–0,20 mm/varv |
5–20 mm |
|
Förhärdat stål (HRC45) |
40–80 m/min |
0,05–0,10 mm/varv |
4–18 mm |
Anmärkningar:
1. För dragvinklar över 30°, minska spindelhastigheten till 70 % och matningen till 30 % av standardvärdena.
2.Reservera 1–2 mm spånavloppsutrymme för blinda hål.
3. För rostfritt stål eller högtemperaturlegeringar, använd intern kylvätska med skärvätskor under extremt tryck.
Skicka förfrågan
Kontaktinformation
-
Adress
No. 2, No. 21 Mold Road, Daqi Street, Beilun District, Ningbo, Zhejiang-provinsen, Kina
-
Tel
-
E-post
Skicka in dina projektdetaljer för att snabbt få en offert för CNC-skärverktyg, CNC-bearbetade prototyper, CNC-ventilblock. Våra experter kommer att optimera kostnader och tidslinjer för att säkerställa en högkvalitativ lösning för dig.
Nyheter Rekommendationer