


PCD-borrverktyg för små hål
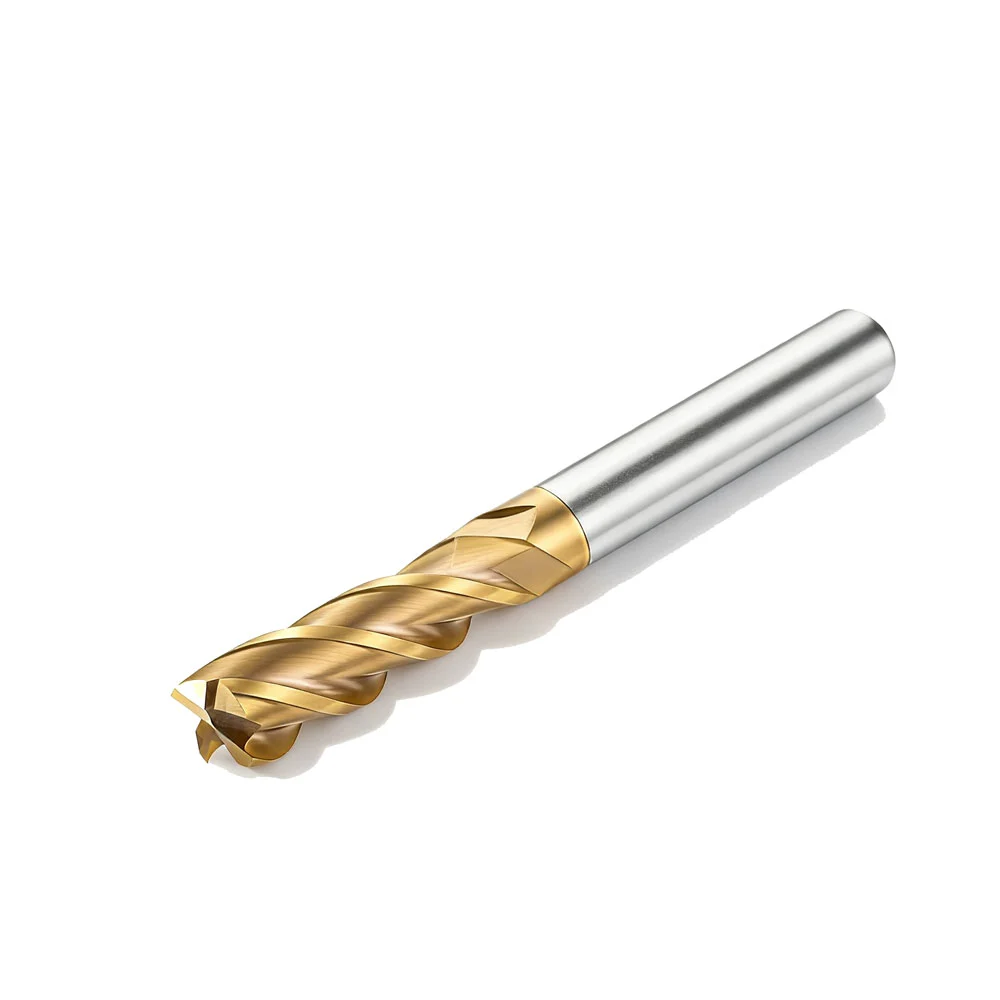
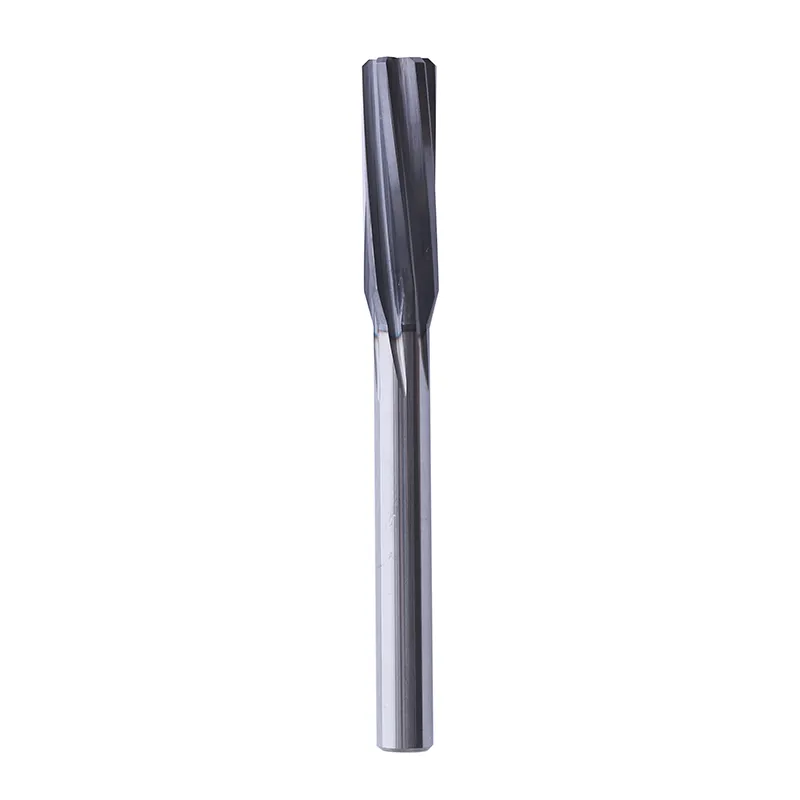
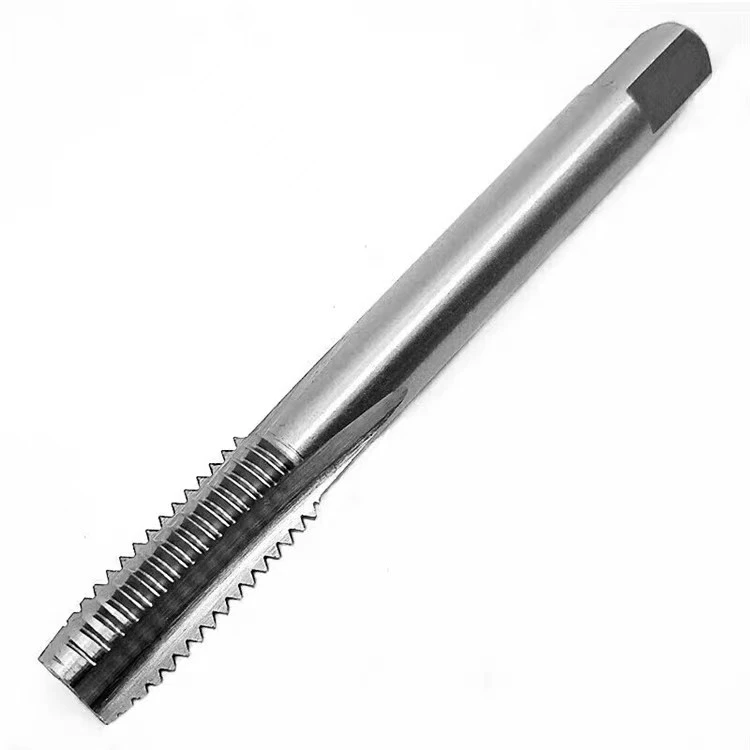
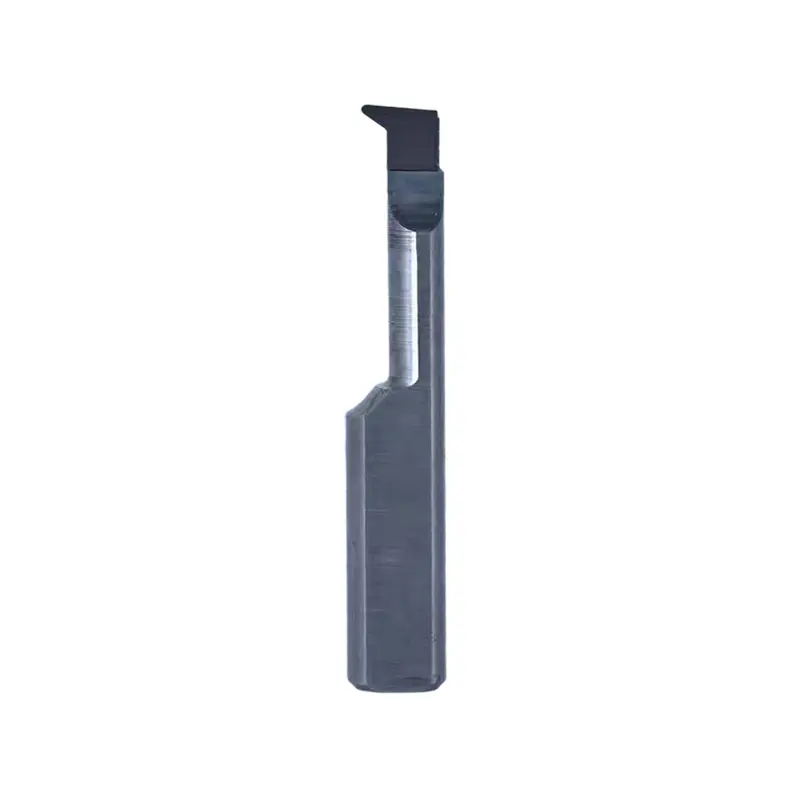
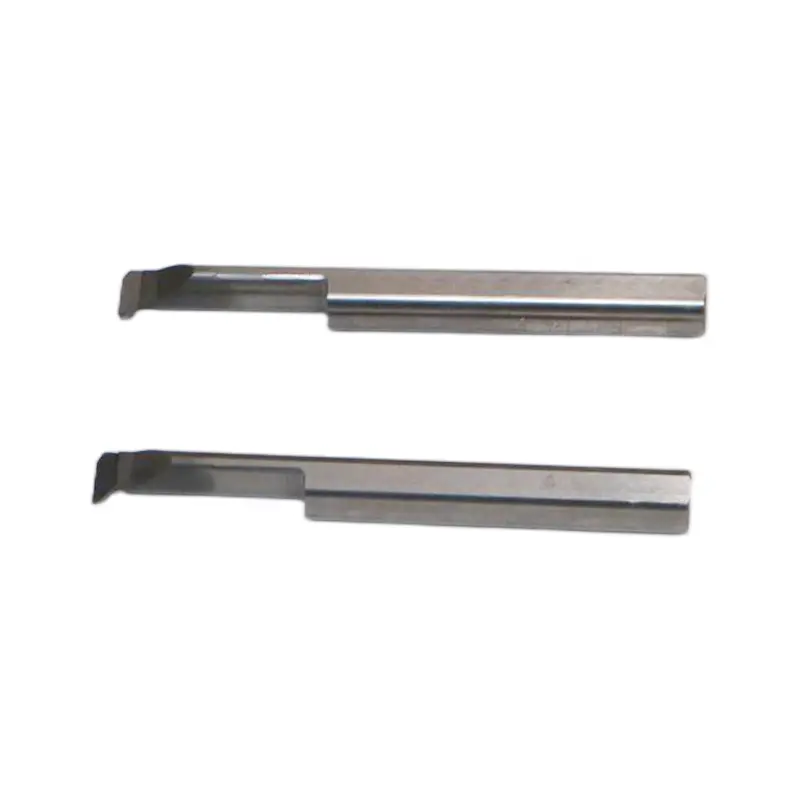
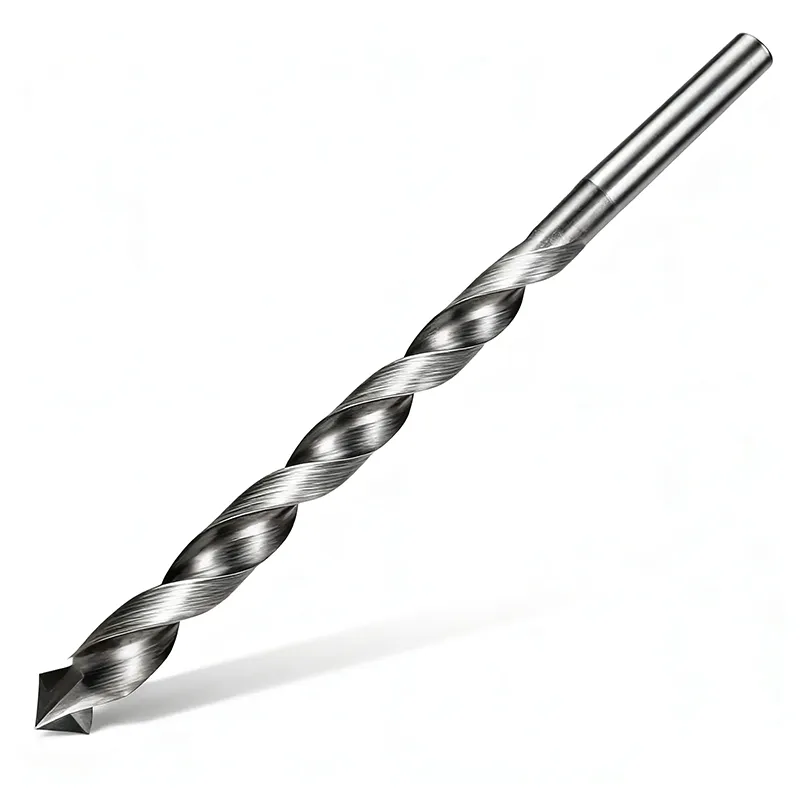
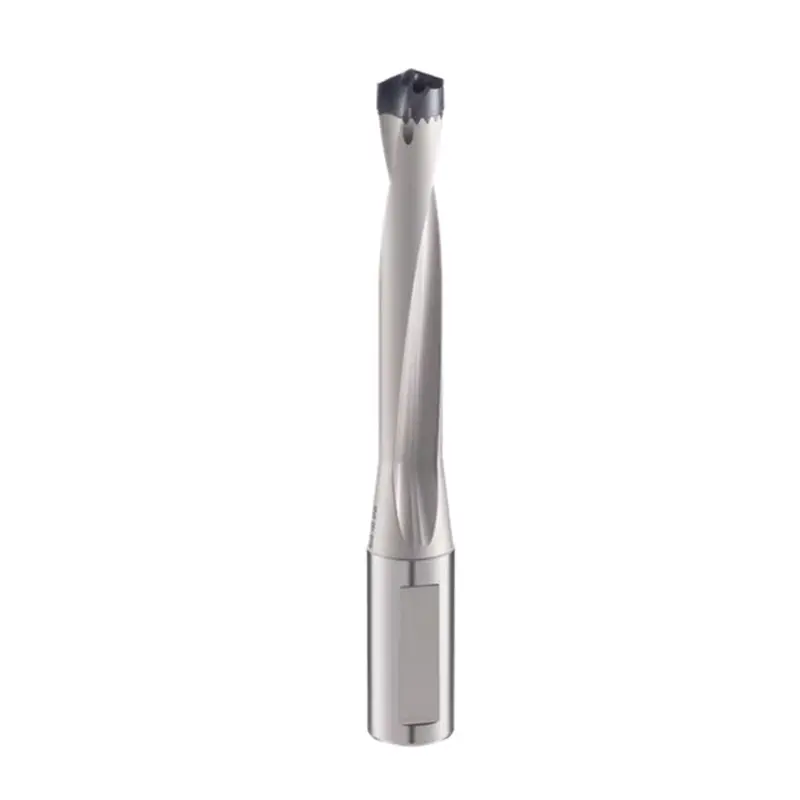
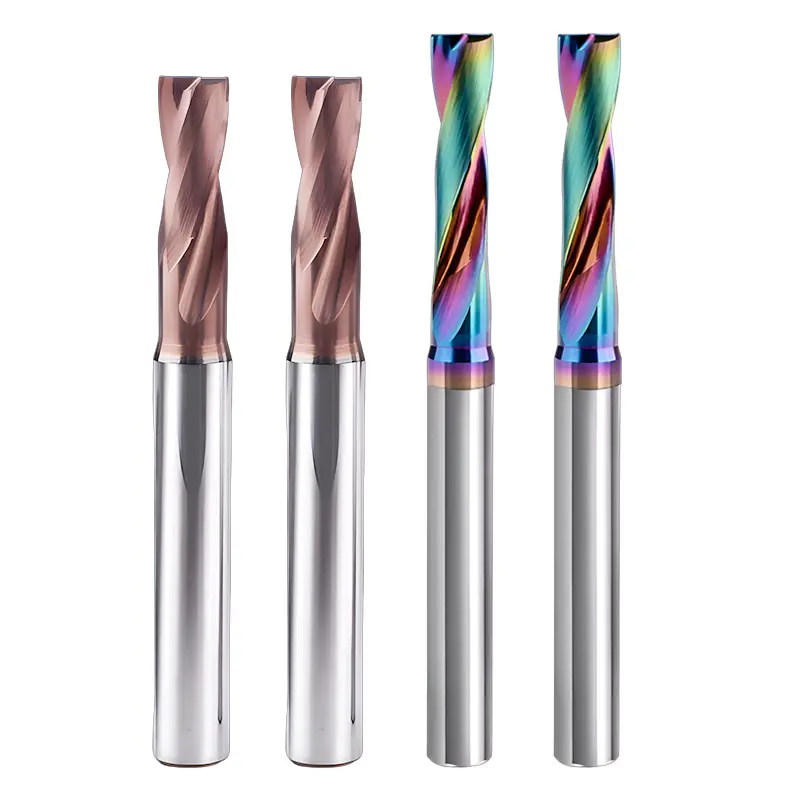
PCD-borrverktyg för små hål från Wangdefu är designade för högprecisionsborrning av små hål och bearbetning av genomgående hål. Som en ledande tillverkare och fabrik i Kina tillhandahåller vi högpresterande verktyg som säkerställer överlägsen noggrannhet, effektivitet och tillförlitlighet, och uppfyller kraven från komplexa industriella tillämpningar.
Wangdefu Durable PCD-borrverktyg för små hål är ett högprecisionsverktyg för hålbearbetning med liten diameter, tillverkat av polykristallint diamantmaterial (PCD), speciellt lämpligt för precisionshålsbearbetning med hög hårdhet och svårbearbetade material.
Vad gör den här produkten?
1. Precisionshålbearbetning, diameter kan vara så låg som 0,5 mm
2. Materialbearbetningsstabilitet med hög hårdhet, lämplig för aluminiumlegering, koppar, kompositmaterial, etc.
3. Höghastighetsskärning minskar produktionscykeltiden
4. Minska risken för vibrationer och deformation och se till att öppningen är konsistent
5. Lämplig för massproduktion och prototyputveckling
Vilka är fördelarna med produkten?
1. Superhårda PCD-spetsar + stark matris, utmärkt livslängd och styvhet
Verktygsbitsmaterialet är tillverkat av högkvalitativt PCD (diamantkornstorlek 1 - 3μm), med en hårdhet på mer än HV10000 och en slitstyrka som är 10 - 50 gånger högre än hårdmetall. Vid bearbetning av slitstarka material som aluminiumlegering med hög kiselhalt kan livslängden förlängas med mer än 30 gånger.
Verktygskroppen är gjord av ultrafinkornig hårdmetall eller 42CrMo legerat stål. Efter vakuumvärmebehandling + nitreringsbehandling kan den minsta verktygsskaftdiametern nå φ3 mm, och djup-diameterförhållandet (L/D) kan nå 5:1 - 15:1. Djuphålsbearbetning utan vibrationsverktygsdeformation, styrbands rakhet ≤0,001 mm.
Detta kvalitets-PCD-borrverktyg för små hål gör djuphålsbearbetning mer stabil, speciellt för precisionsmikrohålsprojekt.
2. Precisionskant + optimerad geometri, exakt skärning utan grader
Huvudskäreggen använder mikrokantslipningsprocess, skäreggens skärpa når 0,01 mm, spånvinkeln är +5°-+15°, speciellt lämplig för icke-järnmetaller, vilket effektivt hämmar spånansamling.
Innovativ "fast spets + dubbel svärd"-struktur, svärdsdiameternoggrannhet ≤0,003 mm, utlopp ≤0,002 mm, hålrundningsavvikelse <0,005 mm, koaxialitet kontrollerad inom 0,012 mm.
Spånutloppskanal med smalt spår är lämplig för små hålrum, spånbrott är kort och inte blockerat och bearbetningsstabiliteten förbättras.
3. Effektiv kylning + lågfriktionsegenskaper, smidig bearbetning
Stöd för intern kylning/extern kylning med dubbla kylningslägen, den minsta diametern på det interna kylhålet φ0,8 mm, högtryckskylvätska direkt skäregg, snabb värmeavledning och spolningsspån.
PCD-material naturlig låg friktionskoefficient (0,05 - 0,1), med polerad kantbehandling kan den bearbetade ytråheten vara så låg som Ra0,2 - 0,8μm, för att uppnå "tråkig istället för slipning", utan sekundär polering.
PCD småhålsborrverktygs lågfriktionsdesign förbättrar avsevärt mikrohålsbearbetningseffektiviteten och minskar verktygsslitage.
Kärnproduktspecifikationer
|
Parametertyp |
Tillgängliga alternativ |
|
Verktygstyp |
Solid PCD-borrverktyg för små hål, indexerbart PCD-borrverktyg, PCD-borrverktyg för blinda hål |
|
Verktygskroppsmaterial |
Ultrafinkornig hårdmetall, 42CrMo legerat stål |
|
Material för verktygshuvud |
Polykristallin diamant (PCD), kornstorlek 1–3μm |
|
Diameter för bearbetning av hål |
φ1,5–20 mm (standard), mikrohålsdiameter anpassningsbar ner till φ0,8 mm |
|
Längd-diameterförhållande (L/D) |
5:1, 8:1, 10:1, 15:1 (för applikationer med djupa hål) |
|
Skafttyp |
Rak skaft, morsekona (nr 1–2), BT30/HSK-E25 mikrogränssnitt |
|
Kylningsmetod |
Extern kylning, intern kylning (högtrycks mikro interna kylvätskehål) |
|
Bearbetningsnoggrannhet |
Håldiametertolerans IT6–IT8, ytjämnhet Ra0,2–0,8μm |
|
Tillämpliga material |
Aluminium & aluminiumlegeringar, kopparlegeringar, magnesiumlegeringar, kolfiberförstärkta plaster (CFRP), grafit, aluminiumlegeringar med hög kisel, etc. |
Applikationsscenarier
3C elektroniskt fält: mikromonteringshål för mobiltelefonram (φ2,0 mm), ytjämnhet Ra0,4 μm, enstaka verktygslivslängd 5 000 hål, 20 gånger högre än hårdmetallverktyg.
Fordonstillverkningsområde: Med hjälp av ett senaste PCD-borrverktyg för små hål, bearbetas motorinjektorns mikrohål (φ1,8 mm, djup-diameterförhållande 12:1) med en intern kylkonstruktion. Bländartoleransen bibehålls på ±0,005 mm, vilket förbättrar bränsleinsprutningsnoggrannheten med 15 % och uppfyller helt nationella VI-emissionsstandarder.
Flyg- och rymdfält: avionik-aluminiumlegeringsskal-steghål (φ3,5 mm), koaxialitet 0,01 mm, lämplig för höghastighetsskärningsförhållanden, bearbetningseffektiviteten är 40 % högre än traditionella verktyg.
Precisionsinstrumentfält: mikrolagerhus inre hål (φ1,5 mm), hålrundhet 0,003 mm, ytfinish Ra0,2μm, inget behov av efterföljande slipning, utmärkt satskonsistens.
Rekommenderade skärparametrar
|
Material |
Skärhastighet (Vc) |
Matningshastighet (f) |
Axialt skärdjup (Ap) |
|
6061 aluminiumlegering |
300–600 m/min |
0,02–0,08 mm/varv |
0,1–0,5 mm |
|
Koppar (T2) |
200–400 m/min |
0,03–0,10 mm/varv |
0,2–0,8 mm |
|
Högkisel aluminiumlegering (AlSi12) |
150–300 m/min |
0,01–0,05 mm/varv |
0,1–0,3 mm |
|
Kolfiberförstärkt plast (CFRP) |
100–200 m/min |
0,01–0,03 mm/varv |
0,05–0,2 mm |
Obs: För blindhålsbearbetning rekommenderas det att lämna 0,5–1 mm för spånevakuering. För mikrohål (φ < 2 mm), använd en maskin med hög styvhet för att undvika vibrationer som påverkar noggrannheten. Specifika parametrar kan finjusteras enligt maskinens prestanda och arbetsstyckets struktur.
Service efter försäljning
Tillhandahålla verktygsval och bearbetningsparameteroptimering.
Installations- och driftvägledning (text eller video).
Teknisk support på distans eller på plats.
Spåra regelbundet verktygsanvändningsprestanda och tillhandahåll optimeringslösningar.
Förpackning och frakt
Individuell skyddsförpackning för varje verktyg.
Exportstandard och anpassat förpackningsstöd.
Stabil global logistik; exporteras ofta till Europa, Amerika och Sydostasien.
Snabb leverans för massproduktion.
Skicka förfrågan
Kontaktinformation
-
Adress
No. 2, No. 21 Mold Road, Daqi Street, Beilun District, Ningbo, Zhejiang-provinsen, Kina
-
Tel
-
E-post
Skicka in dina projektdetaljer för att snabbt få en offert för CNC-skärverktyg, CNC-bearbetade prototyper, CNC-ventilblock. Våra experter kommer att optimera kostnader och tidslinjer för att säkerställa en högkvalitativ lösning för dig.
Nyheter Rekommendationer